


塑料高速混合机在 PVC 干混生产线中的核心地位与提质方案
塑料高速混合机在 PVC 干混生产线中的核心地位与提质方案
塑料高速混合机是 PVC 管材、门窗型材、电缆料、密封条等挤出产品生产线上被经常低估、却不可或缺的一道预处理工序。几乎所有面向欧美市场的 PVC 挤出工厂,都把粉体共混环节当作稳定产品品质的第一道关口:混料一旦不均匀,下游挤出就会出现色差、口模结焦、力学性能波动,废品率随之升高。正因如此,塑料高速混合机在塑料加工装备里始终占据 "高性价比、高回报" 的位置,也是海外采购商在扩建或技改产线时最先启动选型的设备之一。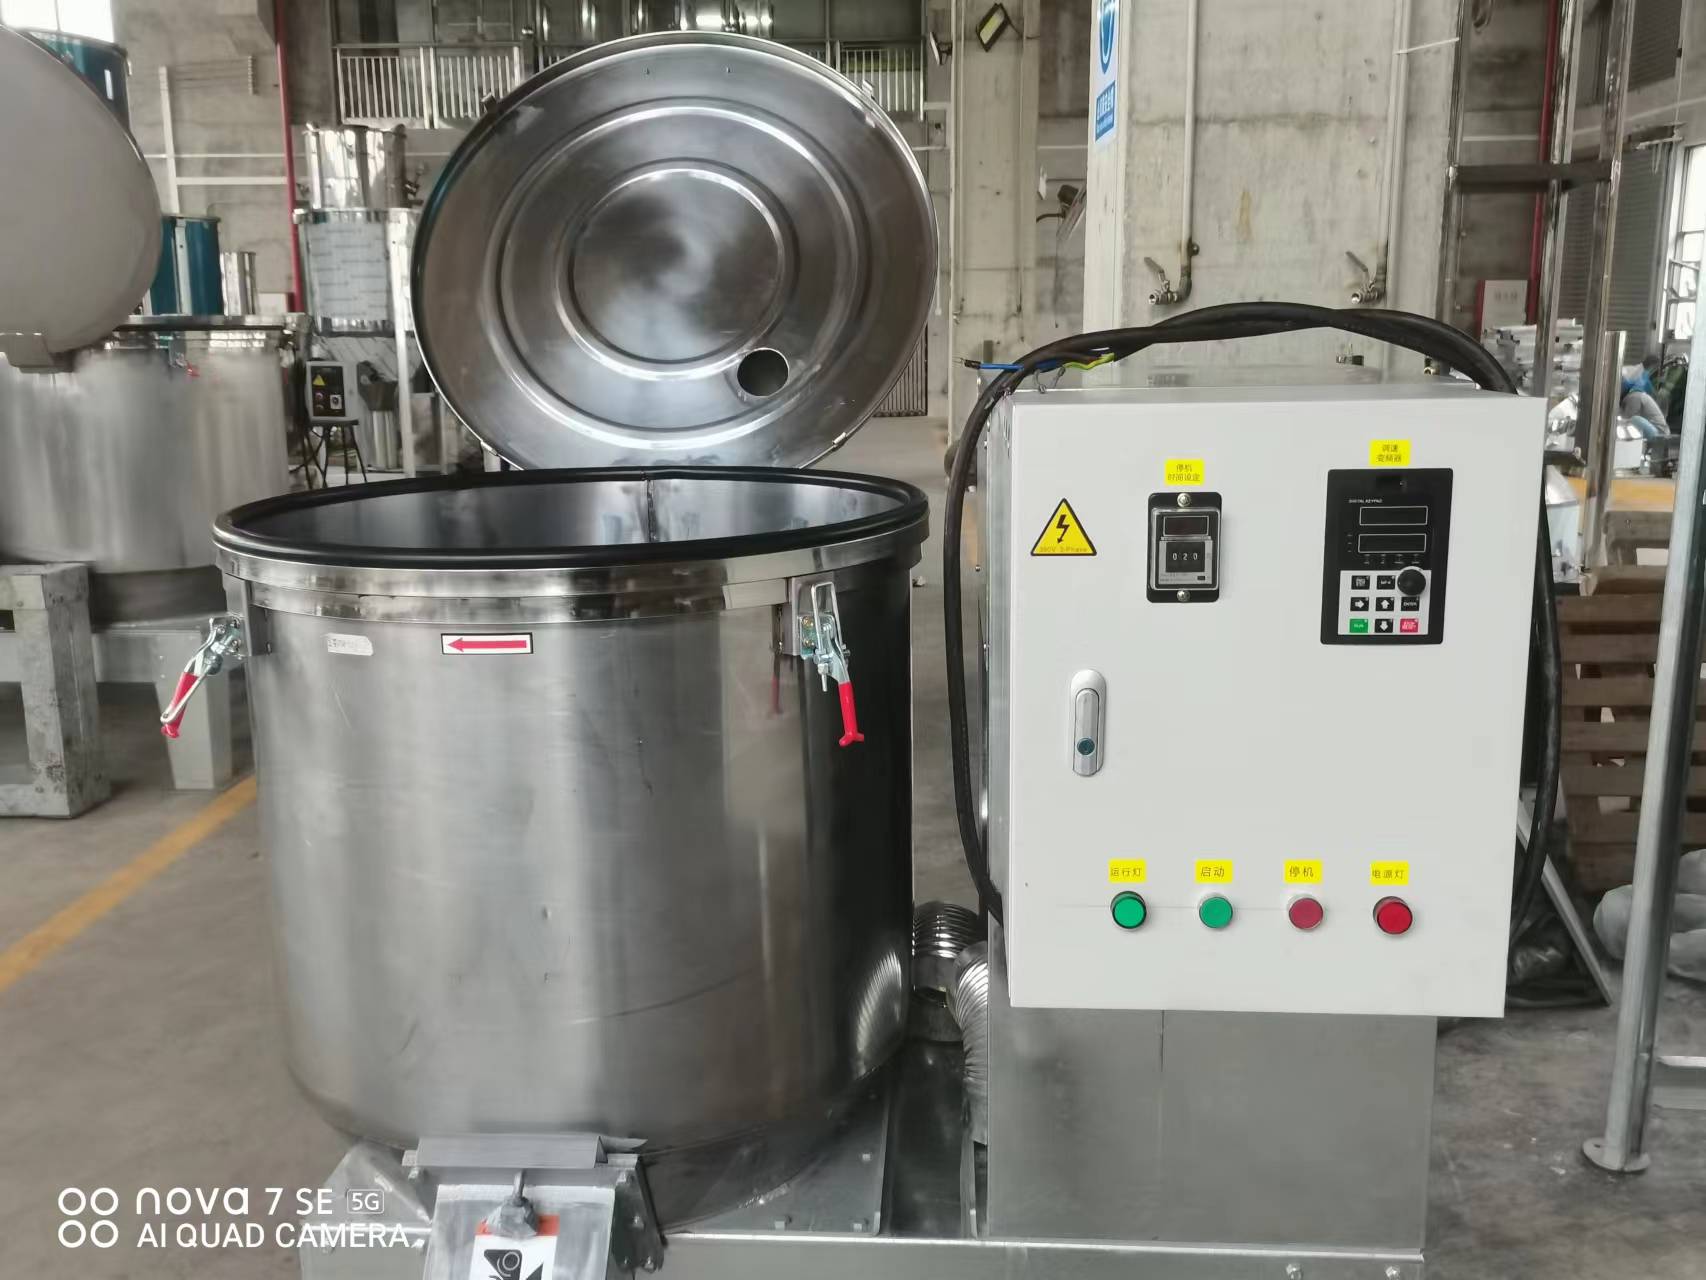
工作原理:靠摩擦热,而不是靠外部大功率加热
理解塑料高速混合机的价值,首先要理解它的加热逻辑。多数用户会误以为 "热混机是把物料烤热的机器",实际上这类设备的热量主要来自桨叶高速旋转时物料颗粒之间的相互摩擦与剪切。电机经皮带轮、减速箱把动力传给主轴上的搅拌桨叶,桨叶高速转动后,物料在腔体内同时经历扩散、对流、剪切三种作用,形成三维涡流:粉体被离心力甩向腔壁、沿曲面抛起、再落回桨叶中心,循环往复。这个过程中产生的摩擦热足以把物料从常温提升到 100℃—130℃。
这一温度区间对 PVC 干混尤其关键。资料表明,当物料升至 100℃—130℃时,PVC 树脂颗粒受热膨胀、表面孔隙张开,液态稳定剂、润滑剂、增塑剂得以渗入树脂内部,而不是仅仅裹在颗粒表面;碳酸钙等粉体填料也能被充分分散、包覆。达到设定温度后,控制系统触发卸料,热料转入冷却混合机,在 40℃左右快速降温,防止过热降解和结块。这也解释了为什么行业普遍采用 "冷热混机组" 配置 —— 热混负责分散与吸收,冷混负责定型与进一步细化。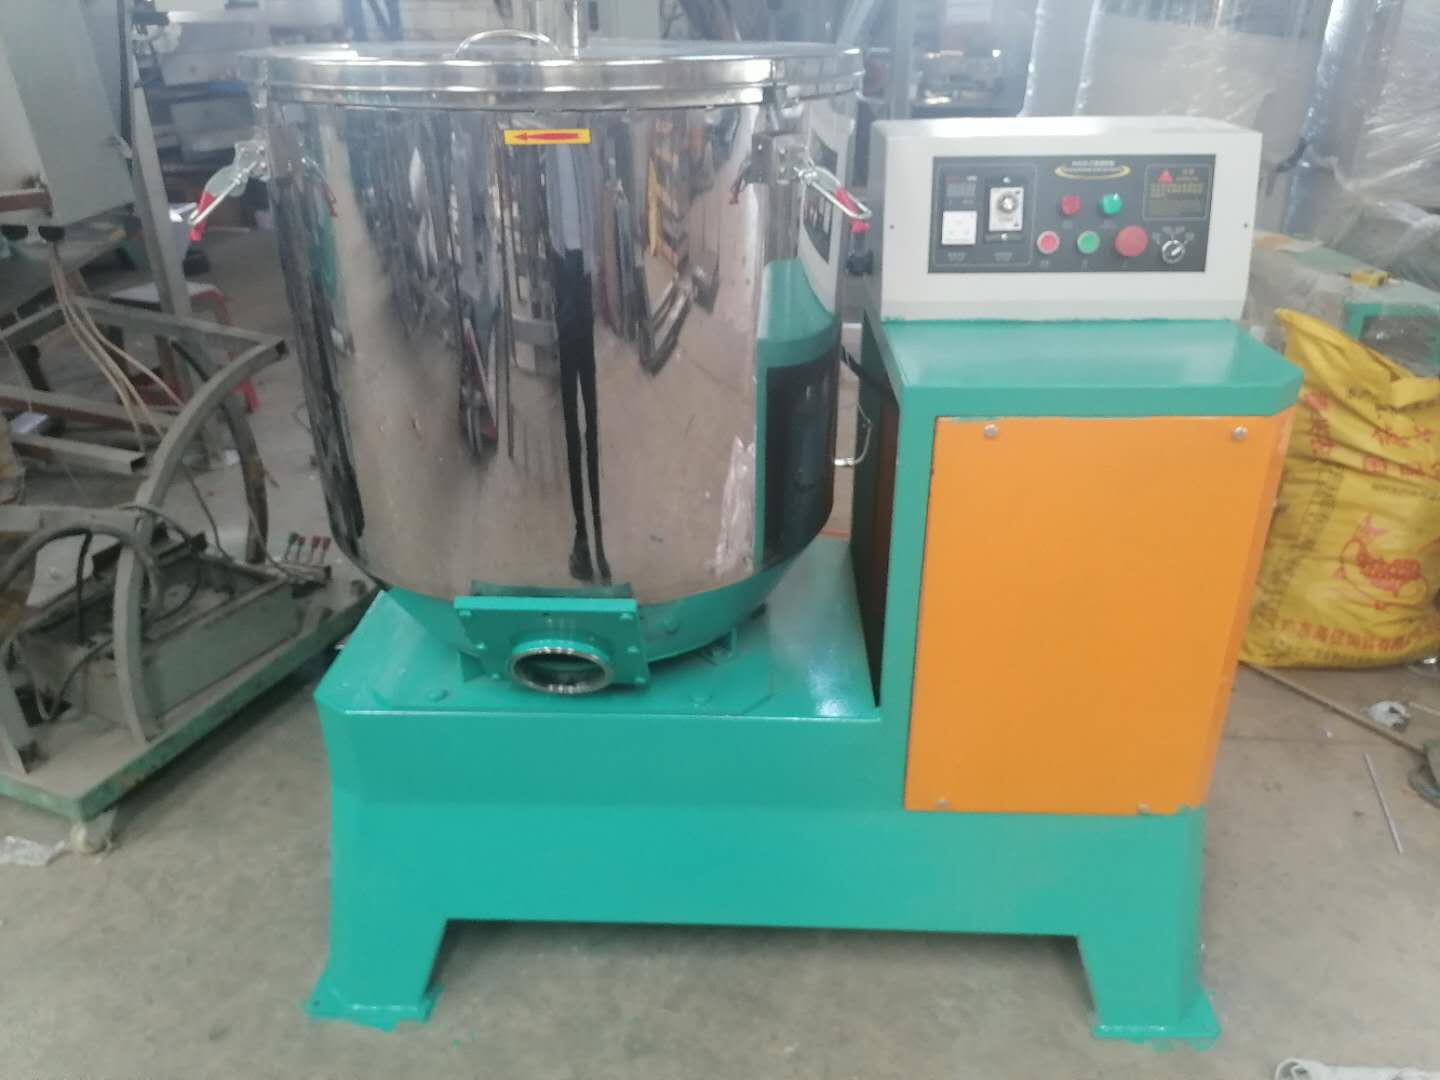
实际应用案例:从 15 分钟到 6 分钟
行业公开案例中,PVC 型材工厂的技改最具代表性。某国内 PVC 型材厂过去使用老式低速搅拌设备,单批次混料耗时约 15 分钟,混合均匀度不足,频繁出现下游挤出的色差与力学性能波动,废品率居高不下。更换一套 SHR 系列塑料高速混合机冷热混机组后,单批次时间缩短到 6—8 分钟,混合均匀度明显提升,废品率显著下降,同时减少了原料浪费与粉尘外溢。对追求产能与品质平衡的海外工厂来说,这类投入回收周期通常很短。
选购塑料高速混合机时的四个关注点
其一,桨叶结构与材质。经过特殊热处理或碳化钨涂层的桨叶使用寿命更长,适合高玻纤填充等磨损较大的配方。其二,腔体材质与抛光。加工腐蚀性助剂建议选用 304/316L 抛光不锈钢,镜面腔体不易挂料,方便多配方快速换料清洁。其三,轴端密封。这是粉体设备最薄弱的环节,密封失效会造成粉尘泄漏、原料损耗和车间污染。其四,温控与配方系统。PLC 触控、配方存储、实时监控已成为新一代设备标配,能显著提升多配方工厂的换产效率。
技术趋势与市场展望
智能化、节能化是塑料高速混合机当前最主要的升级方向。变频驱动与永磁电机可把空载能耗降低约 15%—20%;计算流体力学(CFD)仿真被用于优化腔体涡流,减少挂壁残留;可降解塑料(PLA、PBAT)、再生塑料等新配方对设备提出了更细的分散与温控要求。可以预见,配备物联网远程诊断、预测性维护的设备将逐步成为大中型改性工厂的标配。对海外采购商而言,选择一家能提供现场调试、备件供应与工艺配方支持的设备厂商,比单纯压低设备报价更有长期价值。
塑料高速混合机不是一道可以被省略的工序,而是决定下游品质的天花板。理解其工作原理、抓住选型要点、顺应技术趋势,才能让这条看似简单的粉体共混环节真正成为产线的稳定器。